 ru

 English
 русский
 Français
 Español
 عربى

 Получите квоту
Как промышленные пневматические цилиндры используются на сварочных станциях
Дата:Oct 02, 2026
Сварочные станции — это нечто большее, чем сама сварочная операция. Прежде чем с деталью можно будет работать, ее, возможно, придется переместить в нужное положение, прижать к приспособлению, отпустить и подготовить к следующей операции. Эти повторяющиеся движения часто выполняются с помощью пневматического оборудования, поскольку сжатый воздух может обеспечить прямое линейное движение без добавления сложного привода к каждому приспособлению.
Промышленный пневматический цилиндр можно подключить к зажиму, приспособлению, прижимному механизму или устройству позиционирования для выполнения этих движений. Стержень выдвигается, соприкасается с подключенным компонентом и втягивается после завершения задачи удержания или позиционирования. В производственной среде одно и то же движение может происходить снова и снова, поэтому способ установки и управления цилиндром имеет такое же значение, как и его базовая способность двигаться.
Сварочная станция также предъявляет практические требования к окружающему ее оборудованию. Приспособление должно оставаться в заданном положении, движение зажима не должно беспокоить заготовку, а цилиндр должен возвращаться без лишнего удара. Подача воздуха, направление нагрузки, выравнивание и техническое обслуживание — все это становится частью операционной картины.
Какую роль играют пневматические цилиндры на сварочных станциях?
Роль пневматического цилиндра обычно легче понять, глядя на приспособление, а не на сам цилиндр. Цилиндр может располагаться за зажимом, под механизмом позиционирования или рядом с приспособлением и обеспечивать движение, необходимое для перемещения одного компонента к другому.
Например, зажим может оставаться открытым, пока заготовка находится в приспособлении. Когда заготовка готова, цилиндр выдвигается и перемещает зажим в нужное положение. После сварочной операции цилиндр втягивается и освобождается место для снятия или изменения положения.
Подобные движения можно использовать для:
- Удержание заготовки на приспособлении
- Перемещение зажима в рабочую зону или из нее
- Запрессовка компонента в фиксированное положение
- Перемещение прибора между двумя позициями
- Освобождение заготовки после операции
Цилиндр является лишь одной частью этой конструкции. Приспособление определяет, как движение достигает заготовки, а направляющие, кронштейны и соединительные компоненты удерживают движение по заданному пути.
| Задача сварочной станции | Типичное действие цилиндра | Основное соображение |
|---|---|---|
| Зажим заготовки | Стержень выдвигается | Контактная и удерживающая сила |
| Высвобождение зажима | Шток втягивается | Четкое возвратное движение |
| Расположение светильника | Расширение или сокращение | Повторяемое путешествие |
| Прессование | Контролируемое расширение | Сопротивление нагрузке и движению |
| Движение приспособления | Повторяющееся линейное перемещение | Выравнивание и плавная работа |
Такое разделение обязанностей полезно при рассмотрении производительности цилиндров. Проблема, которая кажется вызванной пневматическим цилиндром, на самом деле может быть связана с приспособлением или способом соединения движущихся частей.
Как пневматические цилиндры обеспечивают зажим и позиционирование заготовки
Зажим является одним из наиболее прямых применений пневматического движения на сварочной станции. Цилиндр обычно не касается самой заготовки. Вместо этого его стержень перемещает зажим или другой механический компонент, который контактирует с деталью.
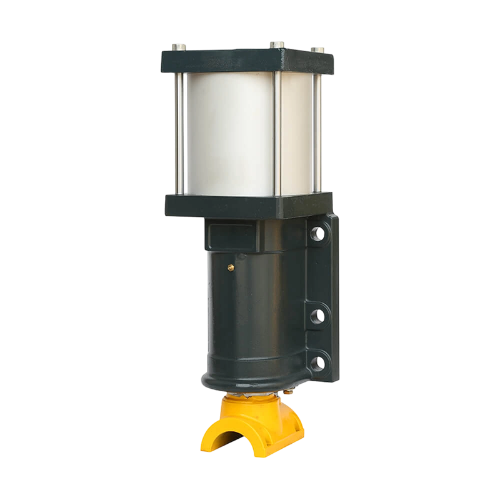
Конструкция должна позволять зажиму приближаться к заготовке, не смещая ее с места. Если точка контакта расположена неудачно, заготовка может сместиться при закрытии зажима. Это может создать проблемы, даже если сам цилиндр движется нормально.
Позиционирование и зажим также следует рассматривать как отдельные механические функции. Зажим может удерживать деталь, но он не обязательно должен обеспечивать направление всего приспособления. Если движущемуся узлу требуется дополнительная поддержка, эту задачу может выполнить отдельная направляющая, в то время как промышленный пневматический цилиндр создает линейную силу.
Типичное движение может выглядеть просто:
- Заготовка помещается в приспособление.
- Цилиндр перемещает зажим в сторону детали.
- Зажим достигает своего положения фиксации.
- Заготовка остается поддержанной во время операции.
- Цилиндр втягивается и освобождает зажим.
Расположение становится менее простым, если заготовка имеет неровную поверхность или когда зажим приближается под углом. В таких случаях конструкция приспособления и геометрия контактов оказывают прямое влияние на качество работы пневматического механизма.
Как сила цилиндра влияет на работу сварочной станции
Цилиндру требуется достаточная сила, чтобы переместить подключенный механизм и удержать предполагаемую нагрузку. Это не означает, что цилиндр большего размера следует просто выбирать всякий раз, когда доступно большее усилие.
Полезная сила, действующая на приспособление, может меняться в зависимости от способа установки цилиндра. Прямое соединение дает другой механический результат по сравнению с рычажным механизмом. Направление нагрузки также имеет значение. Цилиндр, движущийся горизонтально, не находится в тех же условиях, что и цилиндр, поддерживающий вертикальное приспособление.
Для зажимных работ необходимая сила связана с сопротивлением, создаваемым приспособлением и заготовкой. Форма контактов также имеет значение. Если зажим расположен далеко от точки опоры, механизму может потребоваться большее усилие, чем можно предположить, просто взглянув на вес заготовки.
Таким образом, практический процесс отбора рассматривает все движение:
- Что перемещается?
- Где находится нагрузка?
- В каком направлении движется цилиндр?
- Какое сопротивление создает приспособление?
- Цилиндр подключен напрямую или через другой механизм?
- Требует ли приспособление отдельной направляющей опоры?
Один и тот же промышленный пневматический цилиндр может вести себя по-разному при установке в два разных механизма. Вот почему силу цилиндра следует рассматривать вместе с механической схемой, а не рассматривать как отдельную спецификацию.
Существует также разница между перемещением детали и ее удерживанием. Усилие, необходимое во время движения, может не совпадать с усилием, необходимым после того, как приспособление достигнет рабочего положения.
Как поток воздуха контролирует движение пневматического цилиндра?
Сварочному приспособлению не всегда требуется, чтобы цилиндр двигался с одинаковой скоростью от начала до конца. Зажим может относительно быстро приблизиться к заготовке, и тогда потребуется более контролируемое окончательное движение. После отпускания обратный ход может следовать другой схеме движения.
Поток воздуха напрямую влияет на скорость движения цилиндра. Ограничения на пути воздуха могут замедлить стержень, в то время как менее ограниченный путь потока позволяет движению происходить быстрее. Нагрузка на приспособление также меняет результат.
Именно здесь становится полезной регулировка движения. Цилиндр, который движется слишком быстро, может привести к тому, что приспособление достигнет точки остановки или резко соприкоснется с заготовкой. Цилиндр, который движется слишком медленно, может задержать последовательность операций на рабочей станции.
Также стоит рассмотреть выдвижение и втягивание отдельно. Два направления могут иметь разные нагрузки, разное механическое сопротивление и разное поведение воздушного потока. Регулировка одной стороны движения не обязательно приводит к такому же результату на другой.
| Наблюдаемое движение | Что может произойти | Что проверять |
|---|---|---|
| Зажим приближается слишком быстро | Поток воздуха недостаточно ограничен | Регулировка расхода |
| Движение замедляется под нагрузкой | Нагрузка или сопротивление увеличиваются | Крепление и подача воздуха |
| Расширение происходит плавно, но возврат медленный | Обратный путь имеет большее сопротивление | Трубки и соединения |
| Изменения движения во время работы | Подача воздуха может колебаться | Поставка и подключенное оборудование |
| Движение кажется неравномерным | Механическое сопротивление может варьироваться | Выравнивание и перемещение приспособления |
Для промышленного пневматического цилиндра, используемого в повторяющихся сварочных операциях, управление движением заключается не только в достижении определенной скорости. Переход между движением, контактом, удержанием и отпусканием также должен соответствовать приспособлению.
Почему выравнивание цилиндров важно для сварочных приспособлений
Пневмоцилиндр работает наиболее естественно, когда его шток движется в том же направлении, что и нагрузка. Проблемы начинаются, когда подключенное приспособление упирается в стержень вбок или когда точки крепления не выровнены должным образом.
Боковая нагрузка может увеличить трение вокруг движущихся частей. На стержень также могут воздействовать силы, которые не должны восприниматься цилиндром. При повторяющейся эксплуатации эти условия могут способствовать износу стержня и участков уплотнения.
Поэтому приспособление должно иметь собственную опору там, где этого требует механическая конструкция. Направляющая может удерживать движущийся узел на правильном пути, в то время как цилиндр обеспечивает толкающее или тянущее действие.
Проверка установки относительно проста. Цилиндр должен свободно перемещаться, прежде чем он будет подключен к полной нагрузке. Приспособление также должно перемещаться по намеченному пути без заеданий. Если сопротивление появляется до того, как будет выполнено пневматическое соединение, увеличение давления воздуха не является реальным решением основной механической проблемы.
Выравнивание особенно актуально на сварочных станциях, поскольку приспособления часто повторяют одно и то же движение. Небольшое смещение может быть неочевидным во время первоначальной проверки, но может стать постоянным источником сопротивления во время нормальной работы.
Заслуживает внимания и соединение штока цилиндра со приспособлением. Жесткое соединение может передавать нежелательные боковые силы, если два компонента не имеют одной и той же траектории движения. Монтажное устройство должно позволять приспособлению перемещаться по назначению, не заставляя цилиндр компенсировать механическое смещение.
Как амортизация влияет на движение пневматического цилиндра
Движущийся цилиндр должен замедлиться, прежде чем достигнет конца своего хода. Если движение продолжается в том же темпе до механического упора, результирующий удар можно почувствовать через приспособление и монтажную конструкцию.
Амортизация дает возможность контролировать эту заключительную часть гребка. Это особенно актуально, когда цилиндр приводит в действие механизм зажима или позиционирования, который многократно перемещается между фиксированными положениями.
Регулировка – это не просто вопрос остановки цилиндра как можно мягче. Слишком большая амортизация может привести к замедлению движения раньше, чем требуется. Слишком слабая амортизация может оказать заметное влияние в конце путешествия.
Нагрузка, подключенная к стержню, также меняет поведение. Легкий и более тяжелый светильник могут производить разное движение в конце хода, даже если используется один и тот же цилиндр. Скорость передвижения имеет такое же значение.
Для сварочных приспособлений окончательный вариант часто более важен, чем средняя часть хода. Как только зажим приближается к заготовке, резкое движение может повлиять на приспособление, контактную поверхность или положение детали.
Это делает амортизацию частью общей конструкции движений, а не изолированной установкой. Он работает наряду с регулировкой воздушного потока, механическим выравниванием и нагрузкой, которую несет приспособление.
Как качество сжатого воздуха влияет на работу цилиндра
Подача воздуха напрямую связана с работой пневмооборудования. Влага и загрязнения могут перемещаться по воздухопроводу и в конечном итоге достигать цилиндра и других подключенных компонентов.
Небольшое загрязнение не может немедленно остановить работу оборудования, но со временем оно может повлиять на движущиеся и уплотняющие поверхности. Влага также может создавать проблемы в других частях пневматического контура.
Оборудование подготовки воздуха помогает устранить эти проблемы до того, как воздух достигнет привода. Фильтры, дренажи, трубки, фитинги и соединения играют важную роль в поддержании воздушного пути в подходящем состоянии.
Стабильность давления – еще одна часть картины. Может показаться, что цилиндр работает нормально, когда работает один, но ведет себя по-другому, когда несколько пневматических устройств используют один и тот же источник питания. Падение доступного давления может изменить движение и удерживающую силу.
Для сварочного рабочего места плановые проверки могут включать:
- Проверка воздуховодов на наличие повреждений
- Проверка соединений на герметичность
- Удаление скопившейся влаги при необходимости
- Проверка состояния фильтрационного оборудования
- Наблюдение за изменением движения цилиндра при работе другого пневматического оборудования.
Эти наблюдения могут помочь отличить проблему с цилиндром от проблемы с подачей воздуха. На загруженной рабочей станции такое различие может сэкономить время при устранении неполадок, поскольку видимый симптом не всегда находится в источнике проблемы.
Как техническое обслуживание пневматического цилиндра может способствовать надежности сварочных операций
Техническое обслуживание упрощается, если изменения в поведении цилиндра заметны заранее. Зажим, который начинает двигаться медленнее, стержень, на котором наблюдается необычный износ, или приспособление, которое больше не достигает своего нормального положения, могут служить полезными сигналами во время планового осмотра.
Цилиндр не следует проверять отдельно. Полный путь движения заслуживает внимания. Приспособление может стать труднее перемещать из-за механического воздействия, а цилиндр может показаться слабым из-за утечки воздуха дальше по потоку.
Полезный путь проверки:
Подача воздуха → соединения → трубки → цилиндр → точки крепления → приспособление → точка контакта.
Если следовать движению в таком порядке, будет легче определить, где начинается изменение.
Необходимо проверить внешнюю утечку вокруг фитингов, а также состояние стержня и видимых участков уплотнения. Монтажное оборудование также должно оставаться безопасным, особенно если цилиндр работает путем многократного выдвижения и втягивания.
При обнаружении проблемы необходимо определить ее причину перед заменой компонентов. Изношенное уплотнение может потребовать внимания к цилиндру, а неравномерное движение, вызванное сопротивлением крепежа, может потребовать вместо этого ремонта механического узла.
Для Промышленный пневматический цилиндр При работе на сварочном рабочем месте техническое обслуживание тесно связано с состоянием всей установки. Качество воздуха, выравнивание, скорость движения, амортизация, нагрузка и состояние крепления — все это влияет на поведение привода во время повторяющихся операций. Наличие этих элементов в поле зрения упрощает поиск и устранение неисправностей и помогает поддерживать заданное движение рабочей станции.
Связанные товары
-
-
Сварочный аппарат для нижней части держателя квадратных ручек оптимизирован для сварки нижней части держателей квадратных ручек. Благодаря точному позиционированию и эффективным сварочным модулям он о...
См. подробности -
Сборочно-сварочный станок для ящиков для хранения объединяет несколько сварочных станций для выполнения комбинированной сварки и формовки компонентов ящиков для хранения на одной платформе. Интеллекту...
См. подробности -
Машина для стыковой сварки переменного тока для проушин амортизаторов представляет собой специализированную систему контактной сварки, предназначенную для точного и прочного соединения цилиндрических ...
См. подробности -
Сварочный аппарат с несколькими‑головками для рам печей объединяет несколько сварочных головок, работающих синхронно, для выполнения нескольких сварных швов за один машинный цикл. Это оборудование, пр...
См. подробности -
Сварочный аппарат для каркаса печи представляет собой решение для контактной сварки в тяжелых‑рабочих условиях, предназначенное для соединения крупных конструктивных элементов печи. Разработанный с ис...
См. подробности


 +86-15268688035
 jx12@4006796688.com
 Китай, провинция Чжэцзян, город Юнкан, новый район Чэнси, улица Хуаси, д. 99.
Напишите нам прямо сейчас!
Авторские права © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Все права
Сдержанный