 ru

 English
 русский
 Français
 Español
 عربى

 Получите квоту
Как оборудование для шовной сварки влияет на качество сварных швов на производстве
Дата:Sep 18, 2026
Непрерывная сварка снаружи может выглядеть простой, но ее качество зависит от того, что происходит на протяжении всего процесса сварки. Когда металлические листы перемещаются через рабочую зону, оборудование должно поддерживать устойчивый контакт и контролируемым образом подавать тепло и давление. Небольшие изменения в этих условиях могут повлиять на то, как формируется соединение и насколько единообразным выглядит готовый сварной шов.
Для производителей качество сварки зависит не только от соединяемого материала. То, как работает машина, как электроды контактируют с заготовкой и как расположены листы, может повлиять на результат. Производственные условия также могут меняться во время длительной эксплуатации, поэтому последовательность является важным фактором при выборе и эксплуатации оборудования для шовной сварки.
Вместо того чтобы рассматривать каждый фактор отдельно, полезно посмотреть, как они взаимодействуют. Скорость сварки и ток влияют на тепло, подаваемое на соединение, а давление электрода и состояние круга влияют на контакт. Толщина материала, состояние поверхности и выравнивание листа вводят дополнительные переменные. Когда эти условия остаются достаточно стабильными, процессом сварки легче управлять.
Почему скорость сварки важна для оборудования для шовной сварки
Скорость сварки определяет, как долго зона сварки остается под воздействием электродных колес. Когда заготовка движется быстрее, у зоны сварки остается меньше времени для получения тепла. Когда движение замедляется, соединение дольше остается под действием сварки.
Эта зависимость означает, что скорость нельзя рассматривать независимо от других условий сварки. Изменение движения может изменить способ формирования сустава, даже если материал и оборудование остаются неизменными.
Поэтому подходящая скорость производства должна соответствовать материалу и желаемому состоянию соединения. Если движение непоследовательно, сварной шов также может иметь видимые изменения по всей длине. Области, которые получают разное количество тепла, могут иметь разный внешний вид или условия склеивания.
Операторы могут заметить такие признаки, как:
- Изменение внешнего вида сварного шва в одном и том же соединении.
- Неровные участки стыка листов
- Локальный перегрев
- Разделы, которые кажутся менее прочно соединенными
- Рисунок сварного шва, который меняется по мере продолжения производства
Таким образом, поддержание устойчивого движения является частью поддержания стабильного процесса сварки. Контроль скорости становится особенно актуальным, когда речь идет о длинных стыках или повторяющихся производственных циклах.
Как сварочный ток влияет на непрерывные швы?
Сварочный ток обеспечивает электрическую энергию, используемую для создания тепла в области контакта между электродами и заготовкой. Его влияние тесно связано с толщиной материала, контактом электродов, скоростью сварки и состоянием соединяемых поверхностей.
При изменении тока может измениться и количество тепла, выделяемого в зоне сварки. Слишком сильное тепло может повлиять на окружающий металл или привести к неравномерности сварного шва. Слишком слабый нагрев может затруднить надежное соединение листов.
Это не означает, что ток следует рассматривать как изолированную настройку. Производственная линия может иметь стабильное значение тока, в то время как другие условия меняются. Например, изношенные электродные колеса или плохой контакт с листом могут повлиять на то, как электрическая энергия достигает заготовки.
| Состояние производства | Возможное влияние на сварной шов |
|---|---|
| Стабильный ток с устойчивым движением | Более последовательное применение тепла |
| Изменения тока во время сварки | Вариация вдоль сустава |
| Плохой контакт электрода | Неравномерная теплопередача |
| Разная толщина материала | Различные требования к теплу |
| Загрязнение поверхности | Менее постоянный электрический контакт |
Особенно важна связь между током и скоростью. Если движение изменится без соответствующей корректировки условий сварки, количество тепла, подаваемого на каждую часть соединения, может измениться. По этой причине оборудование для сварки швов должно работать как скоординированная система, а не как набор независимых настроек.
Как давление электродного колеса влияет на результаты сварного шва
Электродные колеса делают больше, чем просто доставляют электрическую энергию. Они также сжимают листы вместе при прохождении через зону сварки. Это давление помогает поддерживать контакт между материалами и влияет на поведение соединения во время сварки.
Если давление непостоянно, контакт между колесами и листами может измениться вдоль стыка. В результате сварной шов может выглядеть по-разному на разных участках.
Чрезмерное давление также может повлиять на рабочие поверхности электродов и внешний вид соединяемого материала. С другой стороны, недостаточное давление может затруднить поддержание надежного контакта при движении листов через машину.
Несколько практических условий могут влиять на давление:
- Состояние электродного колеса
- Толщина заготовки
- Позиционирование листа
- Механическая регулировка
- Изменения поверхности материала
Поэтому давление следует рассматривать вместе со скоростью и током. Изменение одного состояния может изменить эффект другого. Помня об этих взаимосвязях, легче определить, почему сварной шов может измениться, даже если базовая производственная установка кажется неизменной.
Что происходит, когда диски для сварки швов изнашиваются
Электродные колеса в процессе производства подвергаются неоднократному контакту с металлическими поверхностями. Со временем их рабочие поверхности могут измениться. Износ может повлиять на форму области контакта, способ приложения давления и прочность электрического контакта.
Изношенное колесо не обязательно сразу же создает очевидную проблему. Изменения могут проявляться постепенно в виде различий во внешнем виде сварного шва, метках контакта или консистенции соединения.
На состояние колес может влиять несколько факторов, в том числе:
- Повторный контакт с заготовкой
- Остатки материала на поверхности колеса
- Неравномерное давление
- Неправильное выравнивание
- Недостаточное обслуживание
Регулярный осмотр может помочь выявить изменения до того, как они станут более заметными в готовых деталях. Цель состоит не просто в том, чтобы колеса оставались визуально чистыми. Их рабочее состояние напрямую влияет на то, как они взаимодействуют с материалом.
Расположение колес также имеет значение. Когда колеса не соприкасаются с заготовкой в заданном положении, давление и электрический контакт могут измениться. Это может создать связь между механическим состоянием и качеством сварки, которую легко не заметить во время плановых производственных проверок.
Как толщина материала влияет на условия шовной сварки
Толщина материала меняет способ прохождения тепла через заготовку. Более толстый и более тонкий лист могут по-разному реагировать на одни и те же условия сварки, даже если они изготовлены из одинакового материала.
Вот почему настройка, подходящая для одного производственного требования, не может быть автоматически перенесена на другое. В процессе сварки необходимо учитывать количество соединяемого материала и скорость прохождения тепла через него.
Толщина может влиять на несколько частей процесса:
| Существенное рассмотрение | Почему это важно |
|---|---|
| Толщина листа | Изменяет теплопередачу через материал. |
| Консистенция толщины | Влияет на стабильность сустава |
| Разная толщина листа | Могут потребоваться другие условия сварки. |
| Перекрытие листов | Влияет на присоединяемую область |
| Материальное состояние | Может повлиять на контакт во время сварки |
Толщина также зависит от скорости сварки и тока. Изменение материала может потребовать соответствующего изменения условий производства, чтобы сохранить целостность сварного шва.
Когда на одном и том же производственном оборудовании обрабатываются разные материалы или листы разных размеров, полезно рассматривать каждое применение в соответствии с его собственными требованиями, а не предполагать, что одна общая настройка будет работать во всех ситуациях.
Почему состояние поверхности может привести к неравномерности сварных швов
Поверхность металлического листа является частью пути контакта между электродом и заготовкой. Если поверхность содержит масло, грязь, окисление, остатки или другие загрязнения, условия контакта могут измениться.
Даже если два листа имеют одинаковые размеры, различия в состоянии поверхности могут привести к разным характеристикам сварки. Чистая и однородная поверхность позволяет электродным колесам более предсказуемо контактировать с материалом.
Состояние поверхности также может меняться в процессе производства. Обращение с материалом, его хранение, транспортировка и предыдущая обработка могут повлиять на поверхность до начала сварки.
Поэтому для производственных бригад может оказаться полезной проверка материала до того, как он достигнет зоны сварки. Внимание может быть обращено на:
- Видимые остатки на листе
- Окисленные участки
- Поверхностное повреждение
- Неровные контактные площадки
- Различия между партиями входящего материала
Это особенно актуально, когда качество сварного шва неожиданно меняется. Если настройки оборудования остались стабильными, поверхность материала может дать другое объяснение отклонению.
Хорошая подготовка поверхности не заменяет правильную настройку оборудования. Вместо этого он устраняет один из источников неопределенности в процессе сварки и облегчает оценку поведения оборудования.
Как выравнивание листов влияет на качество шовной сварки
Даже при стабильном состоянии оборудования листы все равно должны дойти до зоны сварки в заданном положении. Плохое выравнивание может изменить перекрытие между листами и повлиять на контакт электродных колес.
Когда края листа смещаются, траектория сварки может перестать оставаться постоянной. Это может повлиять на внешний вид и прочность соединения, а также привести к неравномерному контакту между электродами и заготовкой.
Выравнивание становится особенно важным для длинных непрерывных соединений. Небольшое изменение позиционирования в одной точке может продолжиться на производственном пути, если материал не будет исправлен.
Общие зоны, требующие проверки, включают в себя:
- Края листа перед входом в зону сварки
- Согласованность перекрытия
- Положение сварочного пути
- Движение заготовки во время подачи
- Выравнивание заготовки и электродных колес
Состояние поступающего материала также имеет значение. Согнутые, деформированные или неравномерно расположенные листы могут затруднить равномерную сварку.
По этой причине оборудование для шовной сварки следует рассматривать вместе со способом подачи и расположения заготовок. На качество сварки влияет не только то, что происходит на электродных колесах, но и то, доходит ли до них материал в стабильном состоянии.
Почему качество сварки швов меняется во время длительных производственных циклов
Производственный процесс может начинаться со стабильных условий, но по мере продолжения работы могут постепенно возникать различия. В рабочих компонентах может накапливаться тепло, электродные колеса могут изнашиваться, а состояние материала может меняться по мере того, как в зону сварки попадают разные заготовки.
Эти изменения не обязательно указывают на серьезную проблему с оборудованием. Они могут возникнуть в результате взаимодействия нескольких более мелких факторов.
Например, электродные колеса могут постепенно менять состояние контакта, пока машина продолжает работать. В то же время поверхности материала у разных заготовок могут различаться. Если скорость, ток, давление или выравнивание также изменяются, совокупный эффект может стать видимым в готовом сварном шве.
Практический подход заключается в мониторинге процесса с нескольких точек зрения, а не сосредоточении внимания на одном параметре. Операторы могут сравнить:
- Внешний вид сварного шва по его длине
- Состояние электродных колес
- Положение листов
- Консистенция поверхностей материала
- Изменения в работе станка в процессе производства
Такой подход упрощает отделение изменений, связанных с оборудованием, от проблем с материалами или погрузочно-разгрузочными работами.
Длительные производственные циклы также показывают, почему важны стабильные условия эксплуатации. Машина может производить приемлемое соединение в начале производства, но позже вести себя по-другому, если ее рабочие поверхности, условия контакта или окружающие компоненты изменились.
Роль Оборудование для сварки швов поэтому тесно связана со всем производственным процессом. Скорость сварки влияет на время, доступное для нагрева. Ток влияет на тепло, создаваемое в соединении. Давление электрода влияет на контакт, а состояние колеса может со временем изменить этот контакт. Толщина материала и состояние поверхности вносят дополнительные различия, а выравнивание листа определяет, останется ли путь сварки там, где он должен быть.
Когда эти факторы рассматриваются вместе, качество сварного шва становится легче оценить с точки зрения практического производства. Вместо того, чтобы проверять сварной шов только после появления проблемы, производственные бригады могут обратить внимание на условия, которые формируют соединение во время обработки заготовки.
Связанные товары
-
-
Интегрированная машина для формовки и сварки квадратных рам объединяет резку, гибку, формовку и сварку в одной системе, что позволяет оптимизировать производство квадратных рам для почтовых ящиков. Ме...
См. подробности -
Сборочно-сварочный станок для ящиков для хранения объединяет несколько сварочных станций для выполнения комбинированной сварки и формовки компонентов ящиков для хранения на одной платформе. Интеллекту...
См. подробности -
Машина для точечной сварки круглых подвесных корзин с головкой 6‑ обеспечивает сбалансированную производительность и гибкость для сварки среднего‑объема. Благодаря одновременной работе шести головок т...
См. подробности -
Машина для точечной сварки с сопротивлением портальной рамы мощностью 160 кВАx2x16 представляет собой высокопроизводительную автоматическую сварочную систему, разработанную для требовательного промышл...
См. подробности -
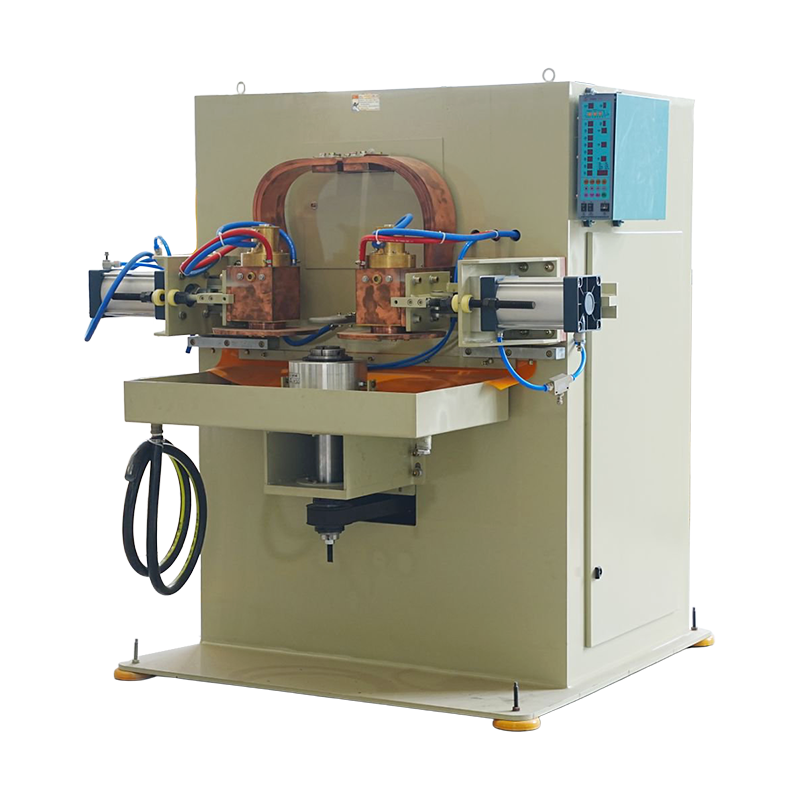
Машина для сварки швов амортизаторов предназначена для непрерывной сварки швов корпусов амортизаторов и герметичных цилиндрических деталей. Оснащенная вращающимися шовными колесами или непрерывными эл...
См. подробности -
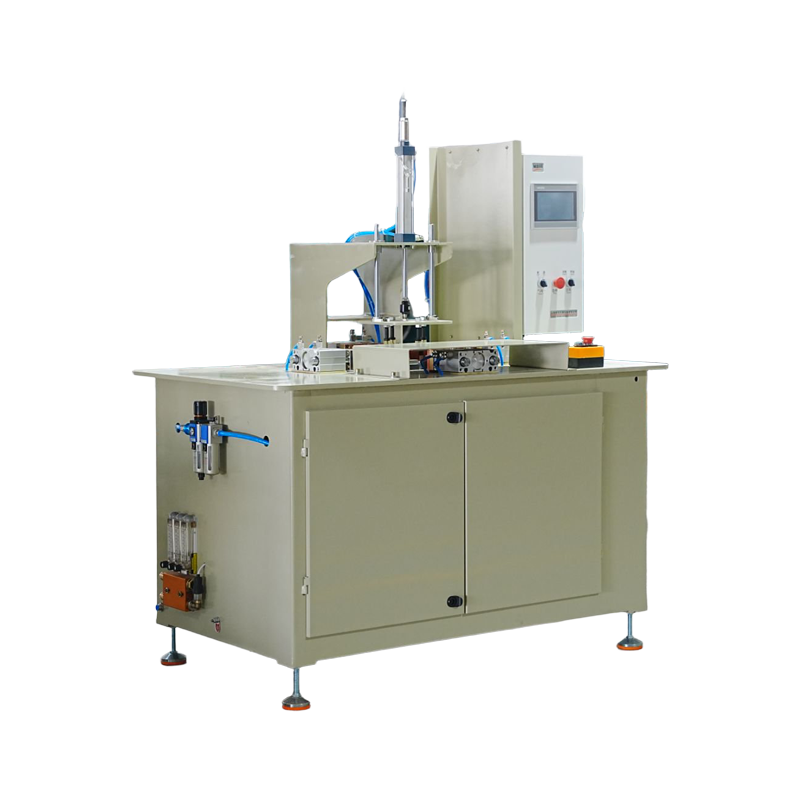
Сварочный аппарат для каркаса печи представляет собой решение для контактной сварки в тяжелых‑рабочих условиях, предназначенное для соединения крупных конструктивных элементов печи. Разработанный с ис...
См. подробности -
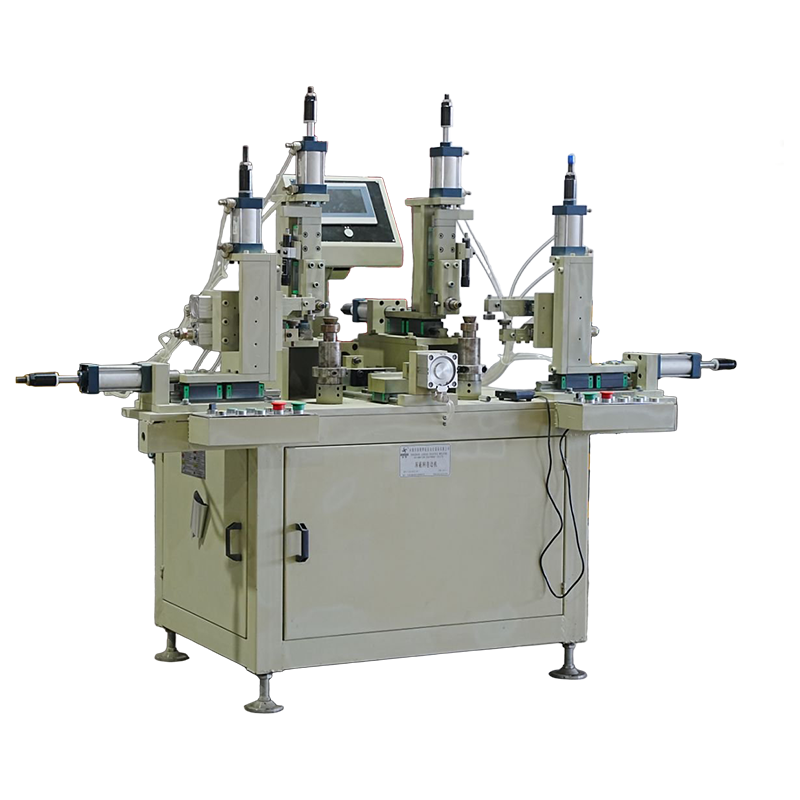
Автоматическая машина для фальцовки кромок проволочной сетки — это специализированная формовочная система, предназначенная для автоматического сворачивания или фальцовки кромок сварных панелей из пров...
См. подробности


 +86-15268688035
 jx12@4006796688.com
 Китай, провинция Чжэцзян, город Юнкан, новый район Чэнси, улица Хуаси, д. 99.
Напишите нам прямо сейчас!
Авторские права © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Все права
Сдержанный