 ru

 English
 русский
 Français
 Español
 عربى

 Получите квоту
Как машина контактной точечной сварки может улучшить стабильность сварного шва
Дата:Sep 25, 2026
Контактная точечная сварка часто используется, когда два или более металлических листов необходимо соединить в определенных точках. Процесс может показаться простым, но создание одинаковых сварных швов в сборке зависит от нескольких условий, действующих вместе. Изменение электрической мощности, давления электрода, толщины листа или поверхностного контакта может изменить способ нагревания в соединении.
Таким образом, для производственных групп однородность сварного шва не контролируется только одной настройкой. Состояние электродов, прилегание листов, расстояние между соседними сварными швами и способ проверки процесса — все это может повлиять на готовое соединение. Машина контактной точечной сварки должна работать в условиях, которые остаются достаточно стабильными от одной точки сварки к другой.
Рассмотрение этих факторов по отдельности помогает определить, почему сварные швы могут изменяться во время производства и какие части процесса заслуживают более пристального внимания.
Как сварочный ток влияет на формирование точечной сварки
Электрический ток обеспечивает тепло, необходимое для образования сварного шва между контактирующими металлическими листами. Когда ток проходит через соединение, сопротивление в области контакта вызывает выделение тепла. Количество тепла влияет на то, как будет развиваться область соединения во время сварочного цикла.
Настройка тока, которая слишком мала для материала и конструкции соединения, может не обеспечить достаточного тепла для надежного соединения. Если ток увеличивается без учета других условий, вокруг области контакта может возникнуть чрезмерный нагрев. Это может привести к появлению нежелательных следов, выбросу материала или изменению формы сварной области.
Поэтому ток следует рассматривать вместе с:
- Толщина листа и сочетание материалов
- Состояние электрода
- Электродная сила
- Время сварки
- Поверхностный контакт между листами
Взаимосвязь между этими факторами имеет значение, поскольку изменение одного условия может изменить эффект другого. Например, изменение контакта электрода может повлиять на путь, по которому проходит ток. Следовательно, одна и та же настройка машины может дать другой результат, если кончик электрода изменил форму или когда листы не прилегают друг к другу близко друг к другу.
Для стабильного производства ток лучше рассматривать как часть группы связанных условий сварки, а не как изолированный элемент управления.
Почему время сварки имеет значение для разработки самородков
Продолжительность времени, в течение которого ток проходит через соединение, влияет на накопление тепла внутри листов. Короткий период сварки может ограничить выделение тепла, а более длительный период позволяет большему количеству тепла накапливаться вокруг области соединения.
Отношения – это не просто вопрос увеличения продолжительности периода сварки. Если процесс продолжается слишком долго, тепло может распространиться за пределы предполагаемой области соединения. Это может увеличить маркировку поверхности и изменить форму свариваемой области.
Время сварки также зависит от тока. Изменение одного может изменить эффект другого. Поэтому изменение продолжительности сварки без учета существующего текущего состояния может привести к неожиданному результату.
При проверке времени сварки производственный персонал может обратить внимание на:
- Развивается ли объединенная область последовательно от точки к точке
- Изменяются ли видимые метки при повторной сварке
- Имеет ли материал признаки чрезмерного нагрева
- Происходят ли изменения после того, как машина проработала в течение определенного периода времени
Стабильный процесс зависит от соблюдения соотношения между током и временем сварки, подходящего для конкретного расположения листов. Один и тот же подход нельзя автоматически применить к каждой комбинации материала и толщины.
Как сила электрода влияет на результат сварки
Усилие электрода определяет, насколько прочно листы скрепляются во время сварки. Это также влияет на состояние контакта между электродом и заготовкой.
Если сила изменится, площадь контакта также может измениться. Это влияет на то, как ток проходит через соединение и на выделение тепла. Слишком большое давление может снизить электрическое сопротивление в области контакта, тогда как недостаточное давление может привести к смещению или плохому контакту между листами.
Электрод должен удерживать листы достаточно прочно, чтобы соединение оставалось стабильным во время сварочного цикла. В то же время давление должно соответствовать выбранным электрическим условиям, а не рассматриваться отдельно.
| Фактор процесса | Возможное влияние на сустав | Что следует соблюдать |
|---|---|---|
| Сварочный ток | Изменяет тепловыделение в зоне контакта. | Формирование сварного шва и состояние поверхности |
| Время сварки | Изменяет накопление тепла | Форма и консистенция соединяемой области |
| Электродная сила | Изменяет контакт между электродом и листом | Стабильность и видимые углубления |
| Состояние электрода | Изменяет контактную поверхность | Разница между повторяющимися сварными швами |
Механический контакт особенно важен при последовательном соединении нескольких листов. Если сила варьируется в разных точках сварки, результирующие условия контакта также могут различаться. Это может привести к тому, что похожие сварные швы будут выглядеть или вести себя по-разному.
Поэтому следует рассматривать машину контактной точечной сварки вместе с механическим состоянием ее электродов и тем, как эти электроды соприкасаются с заготовкой.
Что происходит, когда наконечники электродов изнашиваются
Кончики электродов неоднократно прижимаются к металлическим листам и подвергаются нагреву. Со временем их контактные поверхности могут измениться. Кончик может стать шире, менее однородным или иным образом отличаться от исходного состояния.
Это изменение имеет значение, поскольку площадь контакта влияет на распределение тока и давление. Изношенный наконечник может распространить контакт на большую площадь, изменяя процесс нагрева в месте соединения. Если кончики двух электродов не остаются в одинаковом состоянии, результат сварки также может стать менее стабильным.
Признаками того, что состояние электродов заслуживает внимания, могут быть:
- Изменение внешнего вида следов сварных швов
- Увеличение различий между близлежащими точками сварки
- Изменение формы контакта.
- Повышенная сложность поддержания одинаковых условий сварки.
- Видимый износ поверхности электрода
Таким образом, обслуживание электродов связано с обеспечением стабильности сварного шва, а не является отдельной задачей оборудования. Регулярный осмотр может помочь выявить изменения до того, как они станут заметными из-за более широкого разнообразия готовых соединений.
Состояние обоих электродов также имеет значение. Выравнивание, поверхность контакта и износ следует рассматривать вместе, поскольку неровная пара может создавать различное давление и условия контакта на противоположных сторонах листа.
Как толщина листа влияет на условия точечной сварки
Толщина листа изменяет количество материала, через которое должно пройти тепло, прежде чем сможет образоваться соединение. Это также может повлиять на то, насколько быстро тепло уходит из зоны сварки.
При соединении листов разной толщины электрические и механические условия в зоне контакта могут быть неодинаковы с обеих сторон. Поэтому настройка, которая работает для одного расположения листов, может потребовать корректировки при изменении комбинации толщины.
Толщину следует учитывать наряду с самим материалом. Два листа одинаковых размеров могут по-прежнему реагировать по-разному, если их электрическое и тепловое поведение различно.
Расположение листов также имеет значение. Например, соединение двух листов одинаковой толщины представляет собой состояние, отличное от соединения тонкого листа с существенно более толстым листом. Положение точки сварки и способ крепления листов могут дополнительно повлиять на результат.
По этой причине при подготовке производства необходимо определить фактическую комбинацию листов до того, как будут установлены условия сварки. Хранение аналогичных сборок в четко определенных группах материалов также может облегчить отслеживание изменений процесса.
Почему зазоры между листами могут стать причиной слабых точечных сварных швов
Листы должны оставаться в тесном контакте вокруг предполагаемой точки сварки. Зазор между ними изменяет способ передачи давления и может сделать процесс соединения менее стабильным.
Небольшие зазоры могут возникнуть в результате формы материала, обращения с ним, формовки или сборки. Даже если кажется, что листы расположены правильно, вокруг точки сварки может оставаться локальное разделение.
При наличии зазора электродам может потребоваться закрыть листы до того, как будет установлено необходимое условие контакта. Это меняет механическое поведение процесса и может повлиять на выделение тепла.
Перед сваркой следует обратить внимание на:
- Плотно ли прилегают листы друг к другу
- Сместились ли края или сформированные участки
- Удерживает ли зажим сустав в нужном положении
- Расположена ли точка сварки на ровной и устойчивой площадке
- Показывают ли повторяющиеся сборки одинаковое соответствие
Плохое прилегание листа может быть ошибочно принято за проблему с настройкой машины. Регулировка тока или времени сварки может не решить основную проблему, если сами листы расположены неравномерно.
Вот почему подготовка шва напрямую связана с работой машины контактной точечной сварки. Стабильный контакт обеспечивает более стабильное начало процесса сварки.
Как расстояние между сварными швами влияет на близлежащие точечные сварные швы
Для одной сборки может потребоваться множество точек сварки, а не одно изолированное соединение. Положение каждой точки может влиять на условия вокруг соседних точек, особенно когда сварка выполняется неоднократно на одной и той же площади.
Когда сварные швы расположены близко друг к другу, тепло от одной точки соединения может повлиять на окружающий материал. Поэтому следующая сварочная операция может начаться при других термических условиях, чем предыдущая.
Расстояние между сварными швами также зависит от физического расположения сборки. Точки, расположенные слишком близко к краю, сформированному сечению или другой области соединения, могут иметь условия контакта, отличные от точек, расположенных в более открытом сечении.
Практический способ рассмотреть размещение сварного шва — изучить взаимосвязь между каждой точкой и ее окружением:
| Коэффициент расположения сварного шва | Условие, которое следует учитывать | Возможная проблема |
|---|---|---|
| Расстояние от другого сварного шва | Соседнее тепло и состояние материала | Разница между соседними точками |
| Расстояние от края листа | Доступный окружающий материал | Изменения в совместном поведении |
| Позиция на сформированном листе | Форма и доступ | Неравномерный контакт электродов |
| Заказ сварки | Предыдущая жара в этом районе | Изменение условий между точками |
Последовательность сварки также может иметь значение. Последовательное перемещение от одной точки к другой может облегчить мониторинг процесса. Если последовательность часто меняется, различия между точками может стать труднее выявить.
Как технологические проверки могут обеспечить единообразие точечной сварки
Последовательность зависит от соблюдения нескольких условий в рамках контролируемого процесса. Вместо того, чтобы сосредотачиваться только на готовом сварном шве, производственные проверки могут отслеживать условия, которые к этому приводят.
Полезная процедура проверки может включать настройки машины, состояние электрода, посадку листа, положение сварки и видимые характеристики сварного шва. Эти проверки не должны быть сложными. Их цель — выявить изменения на ранней стадии и связать эти изменения с возможной причиной.
Этот процесс можно рассматривать по нескольким направлениям:
- Состояние оборудования: Проверьте, остаются ли электроды выровненными и не изменились ли их контактные поверхности.
- Материальное состояние: Убедитесь, что предполагаемая комбинация листов и состояние поверхности остаются неизменными.
- Совместная посадка: Перед сваркой проверьте, правильно ли расположены листы.
- Последовательность сварки: Сохраняйте постоянство перемещения между точками сварки, если сборка требует повторных соединений.
- Внешний вид сварного шва: Следите за изменениями в отступах, маркировке, форме и других видимых характеристиках.
Когда сварной шов начинает отличаться от соседних соединений, изменение нескольких настроек одновременно может затруднить выявление причины. Контролируемый процесс регулировки позволяет легче связать изменение сварного шва с изменением условий сварки.
Тот же принцип применяется, когда Машина точечной сварки сопротивлением используется в разных сборках. Толщина материала, расположение листов, состояние электродов и требования к сварке могут различаться, поэтому процесс необходимо рассматривать в соответствии с фактическим соединением, а не рассматривать как фиксированную процедуру.
Стабильная точечная сварка в конечном итоге связана с взаимодействием между электрическими условиями, механическим контактом, состоянием электрода, толщиной материала, посадкой листа и расположением сварного шва. Если эти факторы будут видны во время производства, вам будет легче понять, почему один сварной шов может отличаться от другого и где условия процесса могут потребовать внимания.
Связанные товары
-
-
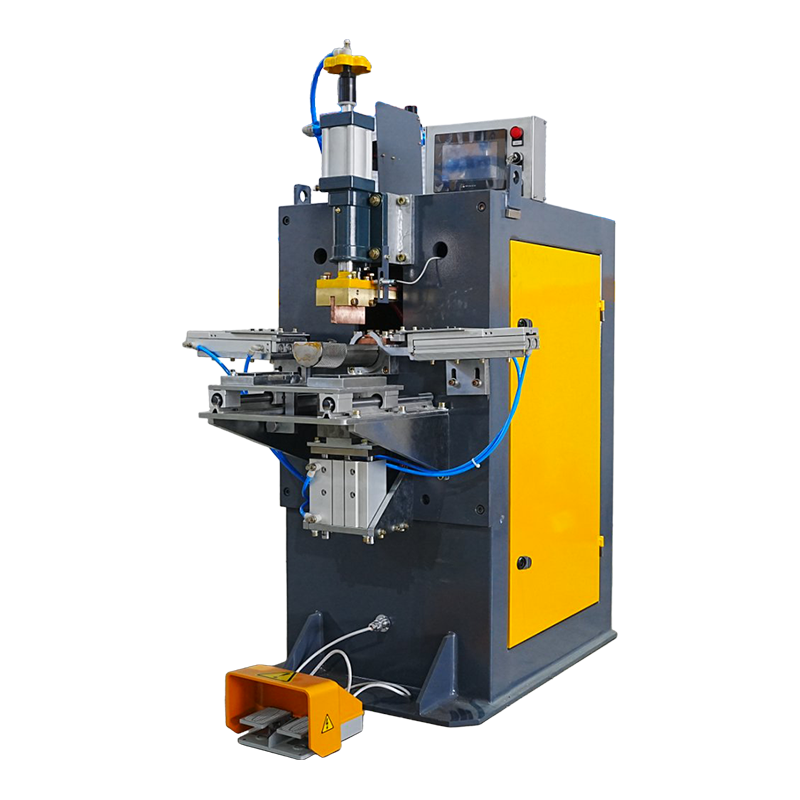
Сварочный аппарат для полукруглых держателей ручек предназначен для точной сварки полукруглых держателей ручек, интегрируя высоко‑точные автоматизированные системы позиционирования и сервоуправления д...
См. подробности -
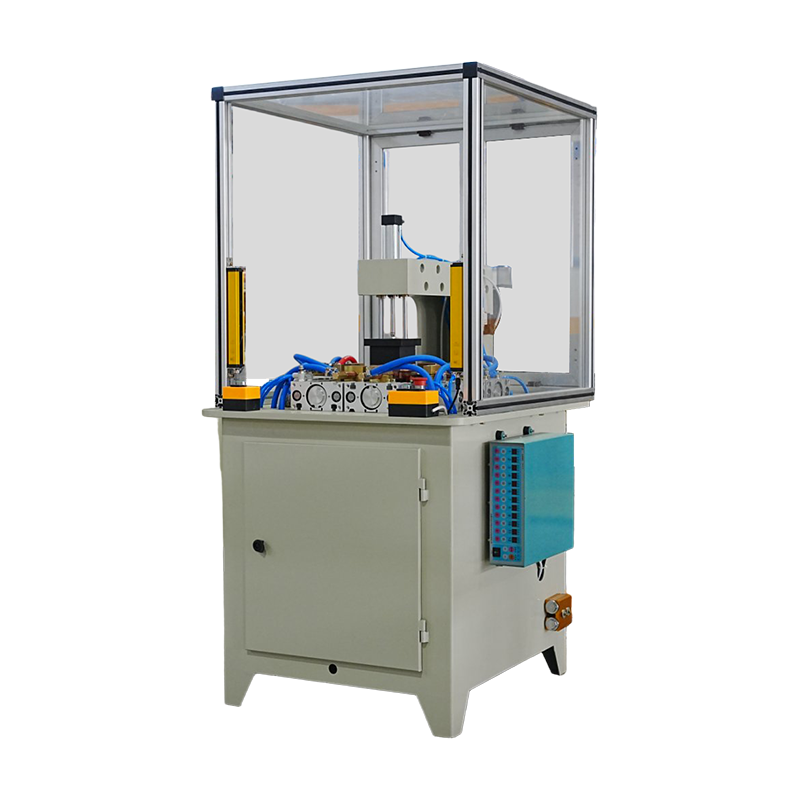
Сварочный аппарат для днища коробок предназначен для точной сварки днища‑пластины коробок для заметок. Благодаря стабильному сварочному узлу и точным позиционирующим приспособлениям он обеспечивает то...
См. подробности -
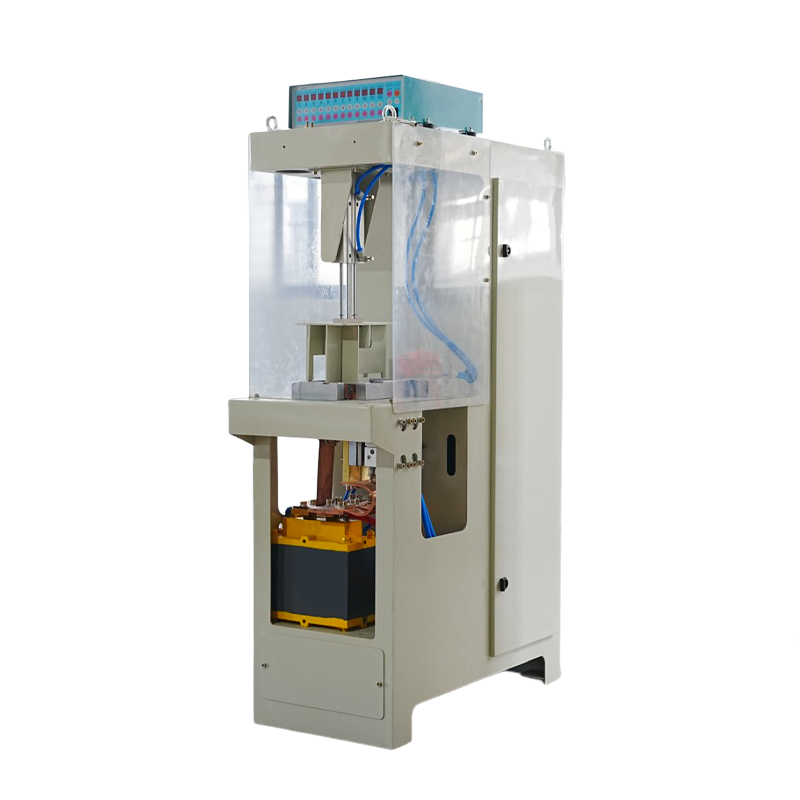
Сборочно-сварочный станок для ящиков для хранения объединяет несколько сварочных станций для выполнения комбинированной сварки и формовки компонентов ящиков для хранения на одной платформе. Интеллекту...
См. подробности -
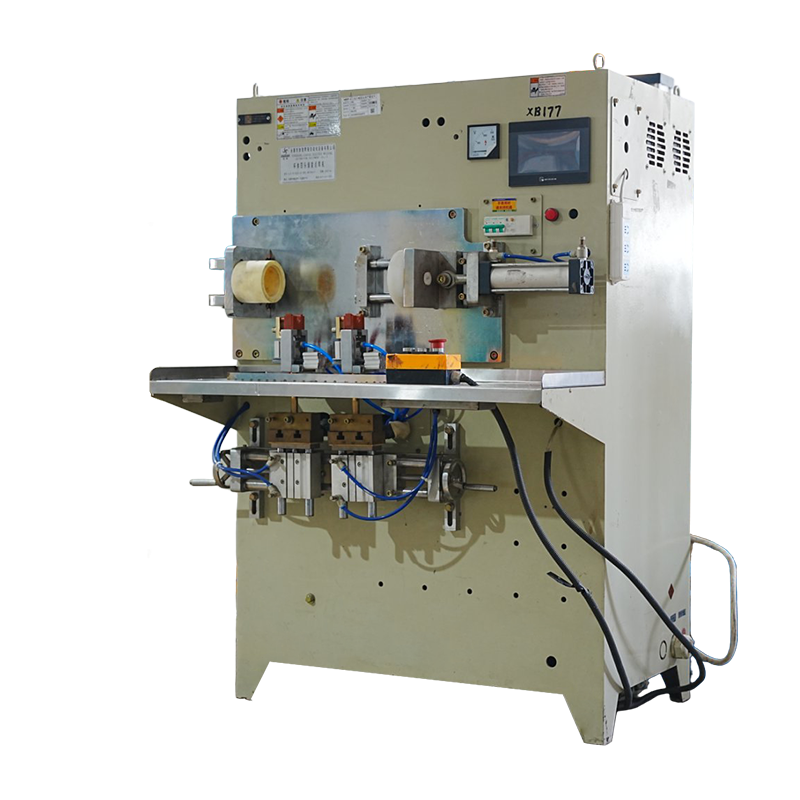
Машина для сварки корпусов чашек с разрядкой конденсатора с 4‑ головками - это высокоточное автоматическое сварочное решение, разработанное специально для производителей изолированных чашек из нержаве...
См. подробности -
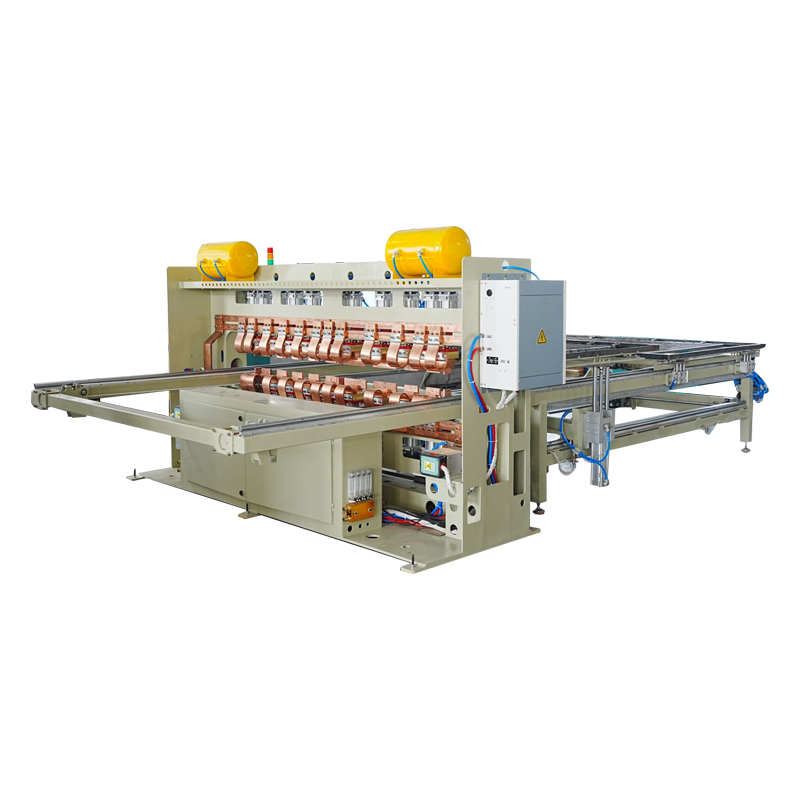
Машина для точечной сварки с сопротивлением портальной рамы мощностью 160 кВАx2x16 представляет собой высокопроизводительную автоматическую сварочную систему, разработанную для требовательного промышл...
См. подробности -
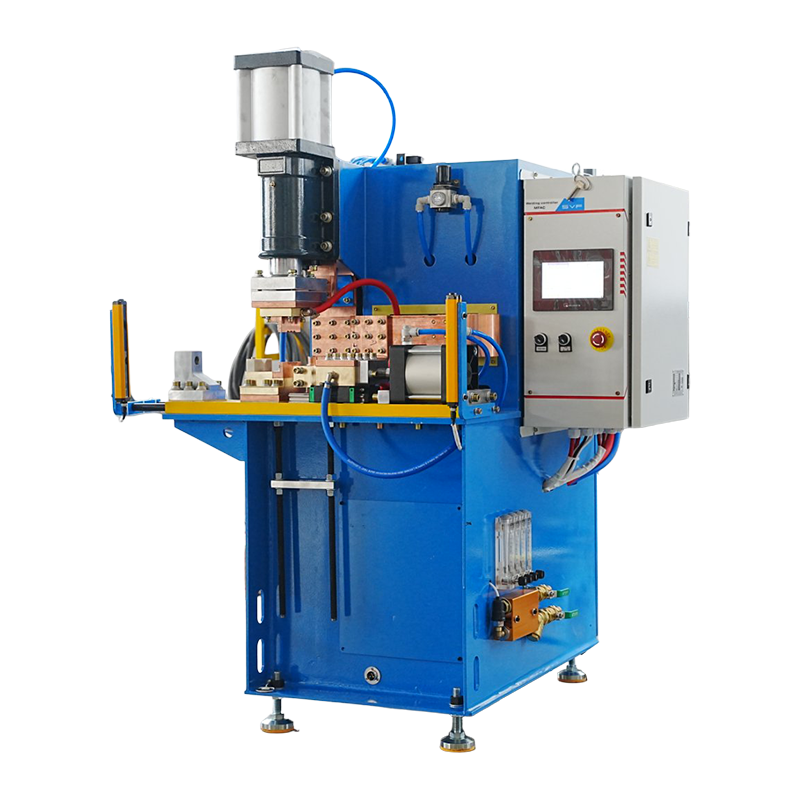
Машина для стыковой сварки переменного тока для проушин амортизаторов представляет собой специализированную систему контактной сварки, предназначенную для точного и прочного соединения цилиндрических ...
См. подробности


 +86-15268688035
 jx12@4006796688.com
 Китай, провинция Чжэцзян, город Юнкан, новый район Чэнси, улица Хуаси, д. 99.
Напишите нам прямо сейчас!
Авторские права © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Все права
Сдержанный