 ru

 English
 русский
 Français
 Español
 عربى

 Получите квоту
Как аппарат для стыковой сварки оплавлением влияет на качество сварки и стабильность процесса
Дата:Sep 11, 2026
Стыковая сварка оплавлением используется для соединения металлических заготовок путем соединения их концов посредством контролируемого процесса нагрева и осадки. Хотя оборудование выполняет одну и ту же базовую последовательность от одной работы к другой, качество готового соединения может измениться, если положение заготовки, поведение сверления, давление, движение или условия контакта не совпадают должным образом.
В производственных условиях качество сварки не определяется одной настройкой. Взаимодействие между механическим движением и электрическим нагревом оказывает прямое влияние на формирование сустава. Небольшое изменение в начале процесса также может повлиять на то, что происходит во время прошивки и осадки.
По этой причине стабильная сварка требует внимания ко всему процессу, а не к одному изолированному параметру. Выравнивание заготовки, стабильность оплавления, сила высадки, координация параметров, состояние электрода и зажим — все это играет роль в создании стабильных соединений. Когда в готовом сварном шве происходят неожиданные изменения, эти факторы также служат практической отправной точкой для проверки процесса.
Какие факторы определяют качество сварного шва в аппарате для стыковой сварки оплавлением?
Сварное соединение развивается в несколько взаимосвязанных стадий. Заготовки должны надежно удерживаться, их концы должны соприкасаться в заданном положении, а в процессе нагрева должны быть созданы подходящие условия, прежде чем произойдет окончательное осадочное движение.
Взаимосвязь между этими этапами важна. Например, плохое выравнивание может привести к неравномерному контакту между заготовками. Неравномерный контакт может повлиять на прошивку, что может изменить распределение тепла по области соединения. Возникающее в результате состояние может перейти в стадию огорчения.
Таким образом, на качество сварного шва могут влиять несколько факторов:
- Выравнивание заготовки влияет на то, как сходятся два конца.
- Мигающее поведение влияет на нагрев всей области сустава.
- Неприятные условия влияет на то, как нагретые концы соединяются.
- Координация параметров определяет, остается ли процесс последовательным.
- Электродный контакт влияет на электрический перенос и механическую стабильность.
- Зажим удерживает заготовки в заданном положении во время движения.
Эти факторы не следует рассматривать как независимые элементы. Изменение в одной части процесса может создать иные условия где-то еще. Глядя на полную последовательность, легче определить, почему изменяется соединение, даже если сам материал выглядит неизменным.
Почему выравнивание заготовки имеет значение при стыковой сварке оплавлением
Выравнивание устанавливается до начала процесса нагрева, но его эффект может оставаться видимым в готовом соединении. Две заготовки должны приближаться друг к другу в контролируемом и последовательном положении. Если их концы смещены, область контакта может развиваться неравномерно на следующих этапах.
Несоосность также может повлиять на количество материала, смещенного во время высадки. Одна сторона может двигаться не так, как другая, создавая неровный внешний вид стыка или требуя дополнительных отделочных работ.
Зажим здесь играет важную роль. Заготовкам необходима достаточная поддержка, чтобы противостоять нежелательному движению, в то же время позволяя оборудованию выполнять намеченную последовательность сварки. Если условия удержания изменяются во время работы, фактическое положение заготовок может отличаться от положения, установленного при настройке.
Перед сваркой операторы могут обратить внимание на:
- Правильно ли расположены концы заготовки.
- Надежно ли удерживают материал зажимные поверхности.
- Встречаются ли два конца без очевидного смещения.
- Остается ли заготовка устойчивой во время начального движения.
Выравнивание само по себе не определяет качество сварного шва, но оно определяет физические условия, в которых происходит остальная часть процесса.
Как стабильность горения влияет на процесс сварки
Мигание является ключевой частью процесса нагрева. Когда концы заготовки приближаются друг к другу, между поверхностями возникает электрический контакт, вызывающий локализованное тепло. Процесс продолжается, пока концы движутся навстречу друг другу и постепенно расходуется материал с соединяемых поверхностей.
Стабильное мигание помогает создать более стабильный режим нагрева. Если мигание неоднократно начинается и прекращается или заметно меняется в течение цикла, распределение температуры вблизи стыка также может стать неравномерным.
На поведение мигания могут влиять несколько условий. К ним относятся начальный зазор, перемещение заготовок, электрические условия, состояние поверхности и характеристики материала. Важным моментом является то, что оплавление не следует рассматривать просто как этап между зажимом и осадкой. Его поведение напрямую влияет на состояние поверхностей до их прижатия друг к другу.
Если прошивка нестабильна, на полученном соединении могут наблюдаться такие признаки, как:
- Неравномерное снятие материала
- Неравномерное образование вспышки
- Различия в нагреве по всему стыку
- Изменение внешнего вида зоны сварного шва
Причина не должна быть автоматически отнесена к электрическим настройкам. Механическое перемещение и позиционирование заготовки также могут повлиять на стабильность оплавления.
Как сила вытеснения влияет на сварное соединение
После достижения необходимого режима нагрева заготовки сближают под усилием. Эта стадия осадки меняет нагретые концы и помогает сформировать окончательное соединение.
Взаимосвязь между нагревом и осадкой имеет значение. Если в момент начала высадки заготовки находятся в неподходящем состоянии, полученное соединение может получиться не так, как предполагалось. Аналогичным образом, неподходящие условия осадки могут изменить количество материала, вытесненного из области соединения.
Расстроенная сила работает вместе с движением и временем, а не действует как изолированная величина. Нагретые концы должны соединяться контролируемым образом, чтобы материал на границе раздела мог образовывать непрерывное соединение.
Таким образом, оператор, исследующий стадию осадки, может оценить взаимосвязь между:
| Состояние процесса | Возможное влияние на сустав |
|---|---|
| Неравномерный нагрев перед рассадкой | Неравномерная деформация материала |
| Непоследовательное движение | Варианты формирования суставов |
| Недостаточное расстраивающее действие | Плохое формирование интерфейса |
| Чрезмерное смещение материала | Повышенные требования к отделке |
| Нестабильный зажим при высадке | Смещение сустава или неровность |
Внешний вид после опрокидывания может дать полезную информацию, но сам по себе визуальный осмотр не всегда позволяет выявить первоначальную причину. Возможно, также потребуется проверить предыдущие условия мигания и выравнивания.
Как параметры сварки могут стать причиной нестабильного качества сварного шва
Параметры сварки определяют, как движется оборудование и как подается электрическая энергия во время процесса соединения. Параметр, который работает при одном наборе условий материала и заготовки, может не дать тот же результат, когда эти условия изменяются.
Важным вопросом является не просто то, является ли конкретный параметр высоким или низким. Настройки должны работать вместе на протяжении всего процесса. Мигающее движение, условия нагрева и осадочное действие образуют связанную последовательность.
Например, изменение движения может изменить способ развития вспышек. Изменение условий нагрева может повлиять на то, когда должна начаться осадка. Изменение поведения, вызывающего расстройство, может повлиять на окончательную форму сустава.
Практический способ просмотра отношений:
| Технологическая зона | Условие, которое необходимо соблюдать | Возможный результат нестабильности |
|---|---|---|
| Начальное движение | Плавный подход заготовок | Нерегулярный контакт |
| Мигает | Постоянное и контролируемое поведение | Неравномерный нагрев |
| Отопление | Постоянное состояние возле сустава | Переменный интерфейс |
| расстраивает | Контролируемое соединительное движение | Неравномерная деформация |
| Холдинг | Стабильное положение заготовки | Несоосность |
Поэтому настройку параметров следует производить с учетом всей последовательности сварки. Одновременное изменение нескольких настроек также может затруднить устранение неполадок, поскольку становится сложнее определить, какое изменение повлияло на результат.
Последовательная настройка обеспечивает более четкую основу для выявления отклонений процесса. При изменении материала, размеров заготовки или состояния поверхности условия сварки, возможно, придется просмотреть, а не копировать без корректировки.
Как электрод и состояние зажима влияют на стабильность сварного шва
Электрический контакт и механическое удержание — два основных условия, которые позволяют процессу сварки работать по назначению. Электроды должны поддерживать подходящий контакт с заготовками, а система зажима должна надежно удерживать материал во время движения.
Плохой контакт может помешать передаче электрической энергии. В то же время нестабильное состояние зажима может привести к смещению заготовки. Эти две проблемы могут возникать по отдельности, но могут возникать и вместе.
Поверхности электродов должны оставаться в состоянии, обеспечивающем постоянный контакт. Грязь, отложения на поверхности, износ или физические повреждения могут изменить площадь контакта. При изменении площади контакта поведение нагрева также может измениться.
Зажим заслуживает такого же внимания. Если заготовка удерживается ненадежно, движение во время оплавления или осадки может изменить положение соединения. Это может создать явную проблему со сваркой, даже если электрические настройки не были изменены.
Регулярные проверки могут включать в себя следующее:
- Проверка контактных поверхностей электродов
- Проверяем, прочно ли держится заготовка
- Ищем признаки ненормального износа
- Проверка отсутствия нежелательного движения во время сварочного цикла.
- Подтверждение того, что заготовка остается правильно выровненной
Эти проверки особенно полезны, когда качество сварки меняется без явного изменения настроек сварки.
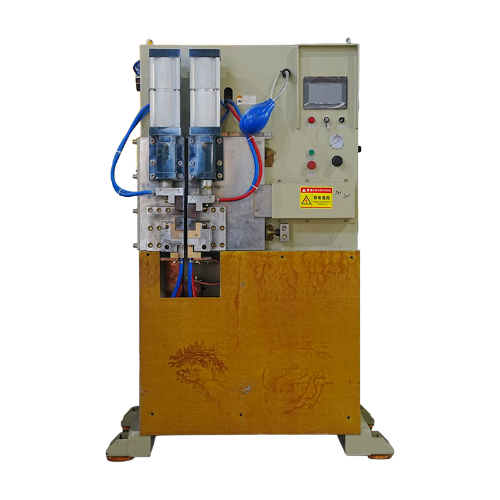
Что вызывает распространенные дефекты в стыковых сварных соединениях оплавлением?
Дефекты сварного шва могут возникнуть, когда на одной или нескольких стадиях процесса не создаются заданные условия. Видимый дефект не обязательно является местом начала проблемы.
Например, неровная поверхность сварного шва может быть связана с выравниванием, заплавлением или осадкой. Чрезмерная вспышка может быть связана с условиями нагрева и движения. Трещина может стать видимой после остывания соединения, а ее основная причина может быть связана с условиями, установленными ранее в сварочном цикле.
Распространенные проблемы можно рассматривать с нескольких точек зрения:
Отсутствие слияния
Интерфейс соединения может не образовывать непрерывное соединение, если поверхности не достигают подходящих условий до их соединения.
Оксидные включения
Оксиды или поверхностный материал, оставшиеся на границе раздела, могут мешать образованию соединения. Поэтому подготовка поверхности и взаимосвязь между оплавлением и осадкой могут иметь значение.
Неровная поверхность сварного шва
Неровный интерфейс может указывать на неравномерный нагрев, проблемы с выравниванием или неравномерное движение, вызывающее осадку.
Чрезмерная вспышка
Необычно большое количество смещенного материала может указывать на то, что условия нагрева или перемещения не соответствуют заготовке.
Крекинг
Трещины требуют тщательного исследования, поскольку они могут быть связаны с поведением материала, условиями нагрева, деформацией, охлаждением или другими аспектами процесса.
Полезный принцип устранения неполадок заключается в том, чтобы не рассматривать видимый дефект как изолированное событие. Условия непосредственно перед появлением дефекта могут дать больше информации, чем сам внешний вид готового соединения.
Что следует проверять при изменении качества стыковой сварки оплавлением?
Когда качество сварки меняется, наиболее эффективным подходом обычно является последовательное выполнение процесса, а не немедленное изменение настроек сварки.
Начнем с физического состояния заготовок. Проверьте их соосность, контактные поверхности и состояние зажима. Если настройка стабильна, внимание может затем перейти к этапу мигания и движению заготовок.
Затем изучите стадию расстраивания. Обратите внимание на изменения в смещении материала, движении или внешнем виде суставов. Если эти условия отличаются от нормальных условий эксплуатации, причина может быть связана с переходом от нагрева к разрушению.
Затем следует проанализировать электрические и механические условия вместе. Изменение контакта электрода может повлиять на нагрев, а изменение механического движения может повлиять на мигание. Рассматривая их как отдельные системы, иногда можно скрыть связь между наблюдаемыми симптомами.
Практическая последовательность проверок такова:
Состояние заготовки
↓
Выравнивание
↓
Зажим
↓
Электродный контакт
↓
Мигающее поведение
↓
Расстраивающее поведение
↓
Параметры сварки
↓
Готовое совместное состояние
Сохранение единообразной последовательности проверок облегчает сравнение различных циклов сварки и определение мест, где процесс начинает отклоняться. Вместо немедленного изменения нескольких условий проверка одного этапа за раз может дать более четкое представление о основной проблеме.
В процессе промышленного производства стабильность сварного шва достигается за счет взаимодействия механического позиционирования, электрического нагрева, движения материала и контролируемой осадки. А Аппарат для стыковой сварки поэтому это лишь одна часть общего процесса. Состояние заготовки, способ ее удержания, поведение оплавления и переход в высадку — все это способствует целостности готового соединения.
Связанные товары
-
-
Машина для формовки и сварки подставки для ручек объединяет операции формовки (вальцовки) и сварки в едином автоматизированном процессе. Благодаря сервоприводам и специализированной оснастке оборудова...
См. подробности -
Сварочный аппарат для настольного органайзера Base предназначен для точной сварки основания настольных накопителей. Автоматизированное позиционирование, точный зажим и эффективные сварочные агрегаты о...
См. подробности -
Сборочно-сварочный станок для ящиков для хранения объединяет несколько сварочных станций для выполнения комбинированной сварки и формовки компонентов ящиков для хранения на одной платформе. Интеллекту...
См. подробности -
Машина для сварки корпусов чашек с разрядкой конденсатора с 4‑ головками - это высокоточное автоматическое сварочное решение, разработанное специально для производителей изолированных чашек из нержаве...
См. подробности -
Автоматический роторный сварочный аппарат с 3‑ головками для клеевого пистолета предназначен для сварки больших‑объемов пластиковых или металлических деталей на узлах клеевого пистолета. Благодаря тре...
См. подробности


 +86-15268688035
 jx12@4006796688.com
 Китай, провинция Чжэцзян, город Юнкан, новый район Чэнси, улица Хуаси, д. 99.
Напишите нам прямо сейчас!
Авторские права © Yongkang Jiaxiao Welding Automation Equipment Co., Ltd. Все права
Сдержанный